


#7
Comment réussir avec BUSINESS CENTRAL
grâce aux APPS
grâce aux APPS
Voici l’article n° 7 sur 8 articles expliquant comment couvrir l’ensemble de votre entreprise avec BUSINESS CENTRAL
- sans extensions spécifiques client
- uniquement avec des APPS
Répondez à tous vos besoins de gestion de la PRODUCTION dans BUSINESS CENTRAL.
Dans cet article, nous expliquons ce qu'il faut exiger, comment éviter les personnalisations et quelles APPS utiliser.
Le module de production de Business Central Premium est principalement utilisé pour la production discrète et la production de process. Ce sont les domaines pour lesquels Business Central est bien adapté.
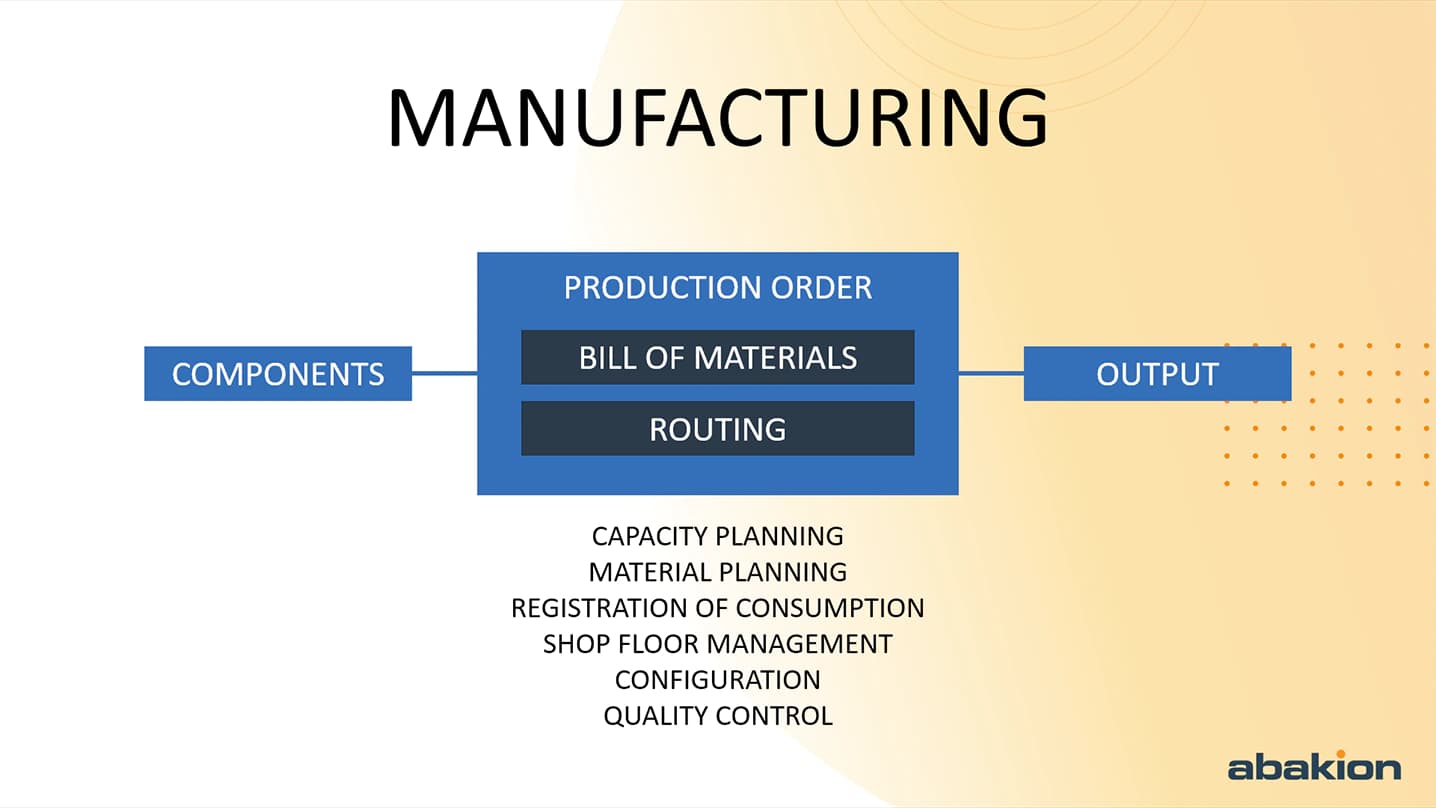
La production dans Business Central permet de consommer des composants et de déclarer la production des articles à valeur ajoutée fabriqués. Cet article à valeur ajoutée est défini par une nomenclature décrivant les composants à utiliser et une gamme qui, par une série d'opérations, décrit comment traiter l'article.
Vue d'ensemble
Beaucoup de décisions opérationnelles se prennent dans l'atelier, et le responsable de production doit disposer d'une vue d'ensemble unique indiquant ce qui doit être fait, les matières qui doivent être disponibles et quand, afin de décider quelles opérations lancer ou reporter.

Nous planifions la capacité en temps des ressources, et nous souhaitons le faire à deux niveaux : la planification grossière, où nous planifions à long terme par semaines entières, et la planification fine, où nous planifions à court terme avec des diagrammes de Gantt dans les moindres détails.
Business Central est plutôt bon pour la planification de capacité à long terme, mais, pour la planification fine, il nous faut un outil de Gantt, qui est généralement une solution autonome à laquelle il faut connecter Business Central.
La planification MRP doit garantir que nous avons les composants en stock à temps et que les ordres de fabrication subordonnés sont terminés à temps. Avec le MRP, l'horizon est généralement de plusieurs semaines ou mois.
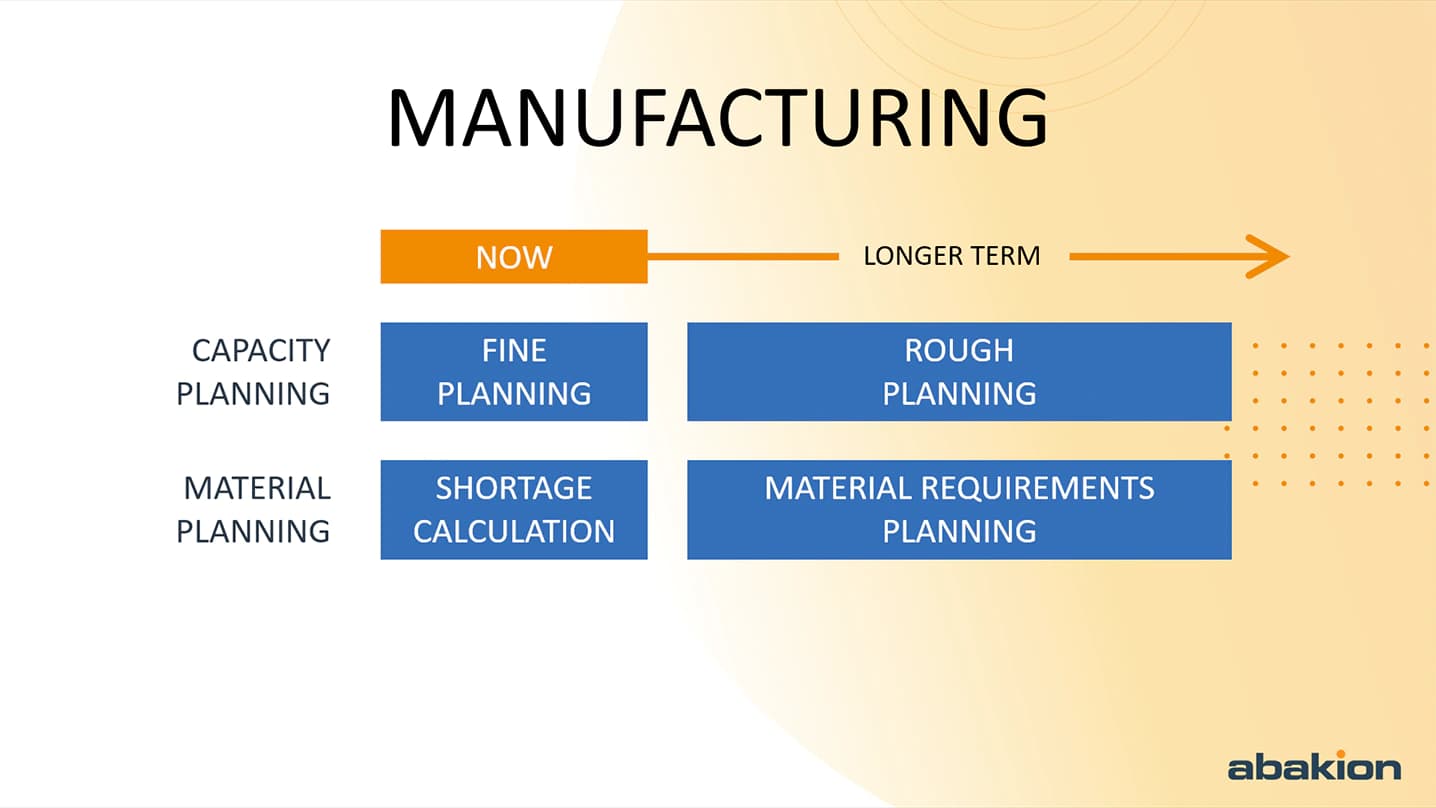
Le calcul des manques a un horizon plus court. C'est une méthode de planification qui permet de voir si nous avons suffisamment de composants en stock pour ce que nous comptons produire, et si nous avons assez de capacité (machines et personnel) pour réaliser les opérations.
Nous ne voulons pas lancer un ordre de fabrication et commencer à mélanger, traiter ou assembler pour constater soudain qu'il nous manque un article ou une ressource dans la dernière opération de la gamme.
Nous voulons aussi pouvoir voir quels ordres peuvent être lancés et terminés à 100 % sans créer de manques sur d'autres ordres.
La capacité de production dépend souvent de goulets d'étranglement dans quelques opérations. C'est pourquoi la planification en fonction des goulets d'étranglement est importante.
Tous ceux qui travaillent en atelier savent très bien où se situent les goulets d'étranglement et quelles capacités déterminent réellement ce qui peut être produit. Mais nous voulons le comprendre et le gérer dans le système ERP.
Nous pouvons avoir une machine qui n'est utilisée qu'occasionnellement et pour de courtes périodes, et qui n'est pas un goulet d'étranglement. Mais une autre machine tourne 24 h/24 et 7 j/7 et détermine réellement les quantités que nous pouvons produire. Cette machine ne doit pas rester à l'arrêt, car c'est un goulet d'étranglement.
Nous devons pouvoir enregistrer la consommation de matières, ce qui, dans Business Central, concerne les articles inclus dans la nomenclature.
Nous devons aussi pouvoir enregistrer la consommation de temps, ce qui, dans Business Central, concerne les machines et les employés qui font partie des gammes.
La gestion de l'atelier (Shop Floor Management) repose en réalité sur deux choses :
Nous souhaitons pouvoir configurer des commandes spéciales pour les clients qui ont des exigences spécifiques.
La part du coût que représentent les matières est généralement plus faible pour les articles configurés, car de nombreux processus entrent en jeu, qui diffèrent d'une production à l'autre.
Le contrôle qualité consiste à évaluer et à approuver les articles fabriqués, mais il concerne aussi les composants achetés. Le contrôle qualité est un point de contrôle où une évaluation, une mesure ou une approbation doit être effectuée avant que l'article fini puisse quitter la production et être rangé en stock. Ou avant qu'un article acheté puisse être utilisé, en raison d'exigences internes de qualité.
Il s'agit généralement d'un test de propriétés, d'une inspection visuelle ou d'une mesure, par exemple du poids, des dimensions, des propriétés de surface ou d'autres caractéristiques, mais cela peut aussi concerner le processus de fabrication, comme l'approbation d'une version de la nomenclature.
Avec la gestion de l'atelier, nous devons effectuer toutes les saisies par voie électronique, directement en production. Presque tout le papier sera remplacé par un terminal scanner ou un autre type d'écran.
Lorsque nous consommons des articles ou terminons des opérations, nous l'enregistrons dans le système et cela va directement dans l'ERP. Le temps est enregistré en appuyant sur Démarrer et Arrêter sur les opérations, et la consommation d'articles est simplement scannée.
Il est tout à fait normal de donner une priorité plus élevée à l'optimisation de la gestion des stocks qu'à celle de la saisie des temps et de la consommation de matières.
Le stock est souvent le plus grand défi. C'est un problème si les articles nécessaires ne sont pas en stock, alors que les acheteurs doivent garantir qu'il y a suffisamment de matières premières pour les productions planifiées. Cela crée un besoin naturel de saisie et de planification.
Le temps, ou plutôt le fait de persuader les gens de saisir leur consommation de temps, est l'un des aspects les plus difficiles de la saisie en production.
Il est largement admis que l'enregistrement des matières est important, car sinon le stock ne sera pas exact, alors que la saisie correcte des temps est souvent jugée moins importante, parce que nous pouvons mieux réagir à un manque de temps qu'à un manque de matières premières. Le temps est simplement plus abstrait que les articles.
Si nous fabriquons de l'électronique et qu'un produit nécessite quatre composants, mais que trois seulement sont consommés sur l'ordre de fabrication, nous pouvons facilement constater qu'il manque quelque chose. Pour la consommation de temps, il est souvent plus difficile de déterminer ce qui est correct.
C'est pourquoi nous voyons souvent des entreprises introduire la saisie des matières avant celle des temps.
Souvent, pourtant, c'est la saisie des temps que réclament les services financiers et de planification, afin de pouvoir mesurer si les gammes sont correctement paramétrées, c'est-à-dire s'il est vrai que l'opération 10 sur un article donné prend 142 secondes lorsque nous en fabriquons 80.
Nous constatons une demande croissante de mesure de l'efficacité de la production, afin d'obtenir de la transparence sur la charge de chaque ressource et sur les endroits où des articles ou du temps sont gaspillés.
Cela fournit des éclairages qui peuvent étayer les décisions sur les équipements à acheter ou les processus à optimiser.
De plus, si vous avez une logique de vente où le prix de vente et la marge de contribution sont calculés à partir du prix de revient de l'article, il est très important de comprendre combien de temps prend réellement la fabrication de l'article.
Toutefois, ce niveau de compréhension dépend d'une solution Shop Floor capable de collecter les données avec un haut niveau de détail. Nous devons relever deux défis :
Si nous voulons introduire une solution Shop Floor, le point le plus critique est qu'elle doit être facile d'accès et d'utilisation pour chaque utilisateur.
À l'entrepôt, c'est très simple. Il n'y a pas tant de personnes à l'entrepôt, et toutes portent des terminaux portables ou ont des terminaux embarqués sur leurs chariots élévateurs.
En production, en revanche, très peu de personnes ont leur propre terminal. Le personnel doit aller à un écran pour effectuer une saisie. S'il doit quitter sa machine pour appuyer sur un écran à chaque démarrage ou arrêt d'un processus, la solution est déjà une contrainte et une source d'irritation.
L'accessibilité est le plus grand défi de la gestion de l'atelier.
Le défi suivant est le nombre de saisies. La solution doit être facile à utiliser. Il nous faut des codes-barres qui enregistrent beaucoup de choses à la fois.
L'opérateur scanne simplement un seul code-barres sur sa fiche de travail, et le système enregistre quelle opération est lancée, à quel ordre de fabrication elle se rapporte, etc., le tout en même temps.
Le temps de production est lui aussi démarré automatiquement. Lorsque le même code-barres est scanné à nouveau, le système peut facilement deviner que, cette fois, l'opération doit être arrêtée, puis calculer automatiquement le temps passé.
Ces deux défis, « accessibilité » et « saisie simple », visent à faciliter la vie des opérateurs de production pour qu'ils gagnent du temps.
Il existe de nombreuses bonnes façons de simplifier les processus, et l'une d'elles s'appelle « Consume All » (Tout consommer).
Supposons que nous soyons dans l'industrie de process et que nous allions fabriquer du pâté. Pour commencer, nous versons beaucoup d'ingrédients dans un grand robot de cuisine, et, à l'autre bout, nous mettons le mélange dans des moules à cuire au four.
Au niveau du mélangeur, nous versons les ingrédients dans la machine successivement. Nous allons sans cesse chercher un autre sac de farine ou un autre paquet de saindoux et les ajoutons les uns après les autres.
Nous utilisons des quantités fixes, mais, en principe, nous devrions enregistrer la consommation d'articles chaque fois que nous allons chercher un article.
Si quelque chose comme la farine est conservé dans un grand conteneur et que nous ajoutons un certain nombre de pelletées, la quantité est moins précise que si nous ajoutons des paquets ou des sacs entiers. Il peut aussi être difficile de déterminer ce qu'il reste dans le seau.
La solution maligne est la suivante : dans la solution d'entrepôt, nous prélevons un article en le déplaçant vers un emplacement correspondant à l'ordre de fabrication. Pour chaque ordre de fabrication, nous avons un emplacement particulier, physiquement proche de la machine de production, qui ne contient que des articles pour cet ordre.
L'opérateur peut maintenant consommer l'article pour l'ordre de fabrication sans enregistrer au fur et à mesure.
Lorsque le processus est terminé, nous demandons aux magasiniers de rapporter le stock restant de l'article. Il est beaucoup plus simple de compter ou de mesurer les restes.
Le personnel d'entrepôt scanne le reste de l'article et le sort de l'emplacement de l'ordre de fabrication, et la différence est enregistrée comme consommation d'article sur l'ordre de fabrication, tout simplement en consommant tout ce qui « reste » dans l'emplacement de production après que le personnel d'entrepôt a retiré les restes.
Dans certains cas, nous voulons installer un terminal partagé plutôt que de donner un terminal portable à tous les employés. Un terminal partagé est le moins cher, mais il ne doit pas faire perdre du temps aux opérateurs ni les agacer.
S'il n'y a pas tant de saisies à effectuer et si nous introduisons quelque chose comme la méthode « Consume All », nous pouvons tout à fait utiliser un terminal partagé et laisser ainsi le personnel d'entrepôt effectuer les saisies de matières.
Le magasinier doit avoir son propre terminal et être connecté en permanence avec son propre identifiant, car il parcourt sans cesse l'entrepôt en scannant des articles.
Le magasinier place donc les articles dans l'emplacement de production avec son propre terminal, et l'opérateur de production n'a qu'à se rendre au terminal partagé pour démarrer et arrêter le temps de processus. Le magasinier enregistre la consommation d'articles lorsqu'il récupère les restes.
En standard, Business Central n'est pas performant en gestion de l'atelier. C'est pourquoi il existe de nombreuses solutions distinctes, optimisées pour simplifier les saisies en production, mais qui nécessitent une intégration avec le système ERP.
Nous préférons une solution qui fonctionne dans Business Central. Et nous souhaitons tirer parti du fait que Business Central peut fonctionner directement sur des téléphones mobiles, etc., ce qui signifie que nous pouvons utiliser un téléphone pour effectuer les saisies et aussi scanner des codes-barres. Nos saisies vont directement dans Business Central, sans synchronisation de données.
Le coût d'acheter un appareil mobile pour chacun n'est en réalité pas si élevé comparé à ce que nous paierions autrement pour des équipements Shop Floor. De bons terminaux portables peuvent facilement coûter deux fois plus cher, et nous évitons d'avoir à installer des points d'accès.
Nous pouvons aussi utiliser le téléphone mobile pour gagner en indépendance vis-à-vis de notre environnement de production. Par exemple, le technicien de service qui circule en ville peut l'utiliser pour prélever des articles dans son véhicule de service, ou pour enregistrer le réapprovisionnement de son propre véhicule depuis le stock. Tout sera reporté en même temps que les saisies, de sorte que chacun peut voir dans l'ERP exactement ce qui se trouve dans chaque véhicule.
Lorsque le technicien de service est chez le client, il peut saisir son temps et sa consommation d'articles sur son mobile, et il peut créer des commandes vente et des commandes de service, le tout directement dans l'ERP.
Si le client lui achète des pièces supplémentaires, il les saisit sur une commande vente et peut voir si l'article est en stock. C'est une excellente façon d'améliorer le service client, et cela va bien au-delà de la simple saisie des temps en production.
Le contrôle qualité n'est pas un domaine fonctionnel particulièrement bien pris en charge dans un système ERP comme Business Central.
Avec le contrôle qualité, le défi est de trouver une solution suffisamment flexible, qui n'enferme pas trop les utilisateurs. La flexibilité est le critère à l'aune duquel juger les solutions de contrôle qualité.
Le contrôle qualité consiste essentiellement à disposer, dans notre chaîne logistique, de points de contrôle où une évaluation, une mesure ou une approbation doit être effectuée avant qu'un article puisse poursuivre le processus ou avant qu'un processus donné puisse continuer.
Il peut donc s'agir de différents types de mesure ou d'approbation pour lesquels des exigences prédéfinies doivent être remplies.
1. Il peut s'agir, par exemple, du poids, comme décrit dans la section sur le contrôle qualité
2. Il peut s'agir d'une inspection visuelle de l'article
3. Il peut aussi s'agir d'un test dans lequel un opérateur effectue des contrôles fonctionnels sur les propriétés de l'article
4. Il n'est pas nécessairement question de produits : cela peut aussi signifier, par exemple, l'approbation d'une version de nomenclature avant sa mise en service
Le contrôle qualité ne concerne pas seulement la pharmacie et l'électronique. Il concerne tous les secteurs, et pas seulement la production, mais toute la chaîne logistique. Si nous achetons du fer, il doit aujourd'hui être accompagné d'un certificat de qualité indiquant les propriétés de cette pièce de fer précise, la façon dont elle a été mesurée et pesée, etc.
Les entreprises testent aussi avec soin les articles qui arrivent des fournisseurs : délai d'expédition, aspect à l'arrivée, éventuels dommages à l'emballage et propriétés à mesurer et à évaluer avant que l'article soit rangé en stock.
Le problème que l'on rencontre généralement avec le contrôle qualité dans l'ERP est de savoir quelle forme de blocage imposer à un article.
Si un produit échoue à un test, il peut devoir être rejeté ; le système ERP devrait donc peut-être bloquer toute consommation ultérieure de l'article jusqu'à ce que le test soit réussi.
Malheureusement, de nombreuses entreprises choisissent de réaliser ce type de blocage en déplaçant l'article vers un autre magasin. Ce n'est toutefois pas une bonne méthode. Elle complique la planification, car le système va simplement recommander l'article vers le magasin principal, et nous nous retrouverons avec trop de stock.
Il nous faut une solution de contrôle qualité capable de bloquer un article tout en nous permettant de préciser ce pour quoi il est bloqué.
Avec cela, nous pouvons très bien reporter un article en consommation ; nous pouvons par exemple aussi décider que l'article est soumis à un contrôle à la réception, de sorte qu'un échantillon sera envoyé au service qualité, mais qu'il est acceptable de commencer à consommer l'article pour notre ordre de fabrication, nous ne devons simplement pas vendre l'article avant qu'une inspection réussie ne le libère.
Dans de nombreux cas, le travail doit continuer même s'il existe un risque que l'article soit rejeté, et nous avons besoin de ce type de flexibilité dans un système de contrôle qualité. Les contrôles ne doivent pas stopper inutilement la production.
Bien sûr, ce modèle est surtout pertinent lorsque les rejets d'articles sont rares et qu'il est envisageable d'arrêter les articles finis concernés par un test qualité échoué. Si le contrôle qualité est en grande partie une formalité, ou une question de documentation, la flexibilité est très importante.
Il doit bien sûr aussi être possible d'appliquer des restrictions « strictes », de sorte que l'article soit mis en quarantaine et ne puisse pas du tout être prélevé tant qu'il n'a pas passé le contrôle qualité.
S'il existe un risque important que des matières premières échouent au test, ou si l'arrêt d'articles finis coûte cher, ou si des matières premières non conformes contamineraient les installations de production, les restrictions « strictes » deviennent pertinentes.


