


#7
Cómo hacer BUSINESS CENTRAL
usando APPS
usando APPS
Este es el n.º 7 de 8 artículos sobre cómo cubrir todo su negocio con BUSINESS CENTRAL
- sin extensiones personalizadas
- usando solo APPS
Cubra todas sus necesidades de gestión de FABRICACIÓN en BUSINESS CENTRAL.
En este artículo explicamos qué debería exigir, cómo evitar las personalizaciones y qué APPS utilizar.
El módulo de fabricación de Business Central Premium se utiliza principalmente para la producción discreta y la producción de procesos. Son las áreas para las que Business Central es una buena opción.
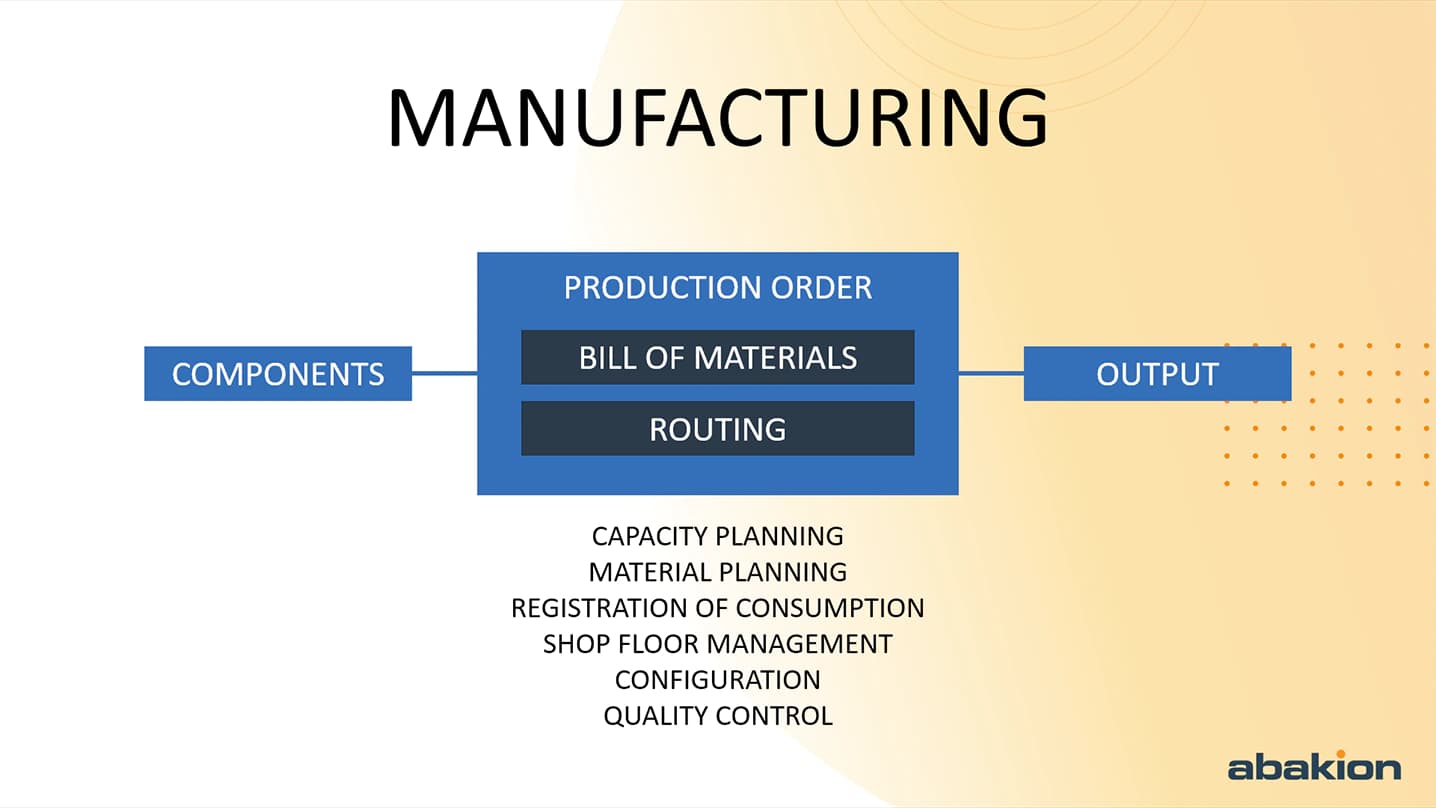
La fabricación en Business Central permite consumir componentes y obtener como resultado los productos manufacturados de valor añadido. Este producto de valor añadido se define mediante una lista de materiales que describe qué componentes utilizar y una ruta que, con una serie de operaciones, describe cómo procesar el producto.
Vista general
Muchas decisiones operativas se toman en la planta de producción, y el responsable de producción necesita una única vista general que muestre qué hay que hacer, qué materiales deben estar disponibles y cuándo, para decidir qué operaciones iniciar o aplazar.

Planificamos la capacidad de tiempo de los recursos y queremos hacerlo en dos niveles: la planificación aproximada, en la que planificamos a largo plazo por semanas completas, y la planificación detallada, en la que planificamos a corto plazo con diagramas de Gantt hasta el último detalle.
Business Central es bastante bueno en la planificación de capacidad a largo plazo, pero para la planificación detallada necesitamos una herramienta Gantt, que normalmente es una solución independiente con la que hay que integrar Business Central.
La planificación MRP debe garantizar que tengamos los componentes en stock a tiempo y que las órdenes de producción subordinadas estén terminadas a tiempo. Con MRP, normalmente trabajamos con un horizonte de semanas o meses.
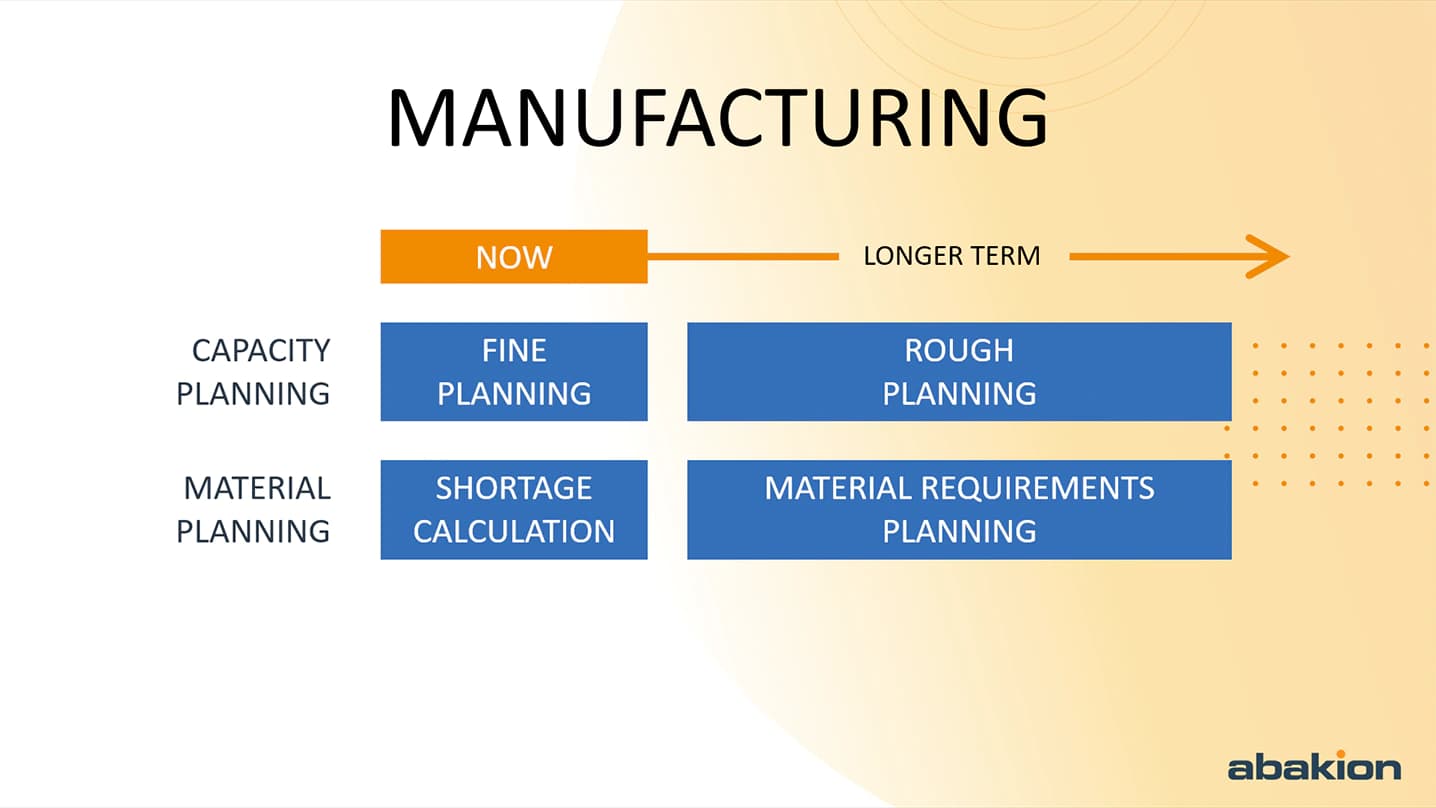
El cálculo de faltantes tiene un horizonte más corto. Es un método de planificación para comprobar si tenemos suficientes componentes en stock para lo que pretendemos producir, y si tenemos capacidad suficiente (máquinas y personal) para realizar las operaciones.
No queremos iniciar una orden de producción y empezar a mezclar, procesar o ensamblar para descubrir de repente que nos falta un producto o un recurso en la última operación de la ruta.
También queremos poder ver qué órdenes se pueden iniciar y completar al 100 % sin crear faltantes en otras órdenes.
La capacidad de producción suele depender de cuellos de botella en unas pocas operaciones. Por eso es importante planificar según los cuellos de botella.
Cualquier persona en la planta de producción sabe perfectamente dónde están los cuellos de botella y qué capacidades determinan realmente lo que se puede producir. Pero queremos entenderlo y gestionarlo en el sistema ERP.
Puede que tengamos una máquina que solo se usa ocasionalmente y durante periodos cortos, y que no es un cuello de botella. Pero otra máquina funciona las 24 horas del día, los 7 días de la semana, y esa sí determina las cantidades que podemos producir. Esta máquina no debe estar parada, porque es un cuello de botella.
Debemos poder registrar el consumo de materiales, que en Business Central se refiere a los productos incluidos en las listas de materiales.
También debemos poder registrar el consumo de tiempo, que en Business Central se refiere a las máquinas y los empleados que forman parte de las rutas.
La gestión de planta (Shop Floor) trata en realidad de dos cosas:
Queremos poder configurar pedidos especiales para clientes con requisitos específicos.
La proporción del coste que representan los materiales suele ser menor en los productos configurados, porque intervienen muchos procesos que son distintos de una producción a otra.
El control de calidad consiste en evaluar y aprobar los productos fabricados, pero también es relevante para los componentes comprados. El control de calidad es un punto de control en el que debe realizarse una evaluación, una medición o una aprobación antes de que el producto terminado pueda salir de producción y almacenarse en el inventario. O antes de que un producto comprado pueda utilizarse, debido a requisitos internos de calidad.
Normalmente se trata de una prueba de propiedades, una inspección visual o una medición de, por ejemplo, peso, dimensiones, propiedades de la superficie u otras, pero también puede referirse al proceso de fabricación, como la aprobación de una versión de la lista de materiales.
Con la gestión de planta (Shop Floor) debemos realizar todos los registros de forma electrónica, allí mismo, en producción. Casi todo el papel se sustituirá por un terminal con escáner o algún otro tipo de pantalla.
A medida que consumimos productos o terminamos operaciones, lo registramos en el sistema y pasa directamente al sistema ERP. El tiempo se registra pulsando Inicio y Parada en las operaciones, y el consumo de productos simplemente se escanea.
Es bastante habitual dar mayor prioridad a optimizar la gestión de inventario que a optimizar el registro de tiempo y el consumo de materiales.
El inventario suele ser el mayor desafío. Es un problema que los productos necesarios no estén en stock, mientras que los compradores deben asegurarse de que haya suficientes materias primas para las producciones planificadas. Esto crea una necesidad natural de registro y planificación.
El tiempo, o más bien lograr que las personas registren su consumo de tiempo, es uno de los aspectos más difíciles del registro en producción.
Se acepta ampliamente que registrar los materiales es importante, porque de lo contrario el inventario no será exacto, mientras que el registro correcto del tiempo suele considerarse menos importante, porque podemos reaccionar mejor ante la falta de tiempo que ante la falta de materias primas. El tiempo es simplemente más abstracto que los productos.
Si fabricamos electrónica y un producto requiere cuatro componentes, pero en la orden de producción solo se consumen tres, podemos deducir fácilmente que falta algo. Cuando se trata del consumo de tiempo, suele ser más difícil identificar qué es correcto.
Por eso vemos con frecuencia que las empresas introducen el registro de materiales antes que el registro de tiempo.
Sin embargo, a menudo el registro de tiempo es lo que piden los departamentos de finanzas y planificación, para poder medir si las rutas están correctamente configuradas, es decir, si es cierto que la operación 10 de un determinado producto tarda 142 segundos cuando fabricamos 80 unidades.
Observamos una demanda creciente de medición de la eficiencia de producción, para lograr transparencia sobre la carga de cada recurso y sobre dónde se desperdician productos o tiempo.
Esto aporta información que puede respaldar las decisiones sobre el equipo que comprar o los procesos que optimizar.
Además, si tiene una lógica de ventas en la que el precio de venta y el margen de contribución se calculan a partir del precio de coste del producto, es muy importante entender cuánto se tarda realmente en producirlo.
Sin embargo, ese nivel de comprensión depende de una solución Shop Floor capaz de recopilar los datos con un alto nivel de detalle. Debemos resolver dos desafíos:
Si vamos a introducir una solución Shop Floor, lo más crítico es que sea fácil de acceder y de usar para cada usuario.
En el almacén es muy fácil. No hay tantos trabajadores en el almacén, y todos llevan terminales de mano o tienen terminales en sus carretillas elevadoras.
En producción, en cambio, muy pocos tienen su propio terminal. El personal debe ir a una pantalla para realizar un registro. Si tienen que dejar sus máquinas para pulsar una pantalla cada vez que inician o detienen un proceso, la solución ya es una limitación y una molestia.
La accesibilidad es el mayor desafío de la gestión de planta (Shop Floor).
El siguiente desafío es el número de registros. La solución debe ser fácil de usar. Necesitamos códigos de barras que registren muchas cosas a la vez.
El operario simplemente escanea un único código de barras de su hoja de trabajo, y el sistema registra qué operación se está iniciando, a qué orden de producción corresponde, etc., todo al mismo tiempo.
El tiempo de producción también se inicia automáticamente. Cuando se vuelve a escanear el mismo código de barras, el sistema puede deducir fácilmente que, esta vez, la operación debe detenerse, y entonces puede calcular automáticamente el tiempo utilizado.
Estos dos desafíos, «accesibilidad» y «registro sencillo», consisten en facilitar la vida a los trabajadores de producción para que ahorren tiempo.
Hay muchas buenas formas de simplificar los procesos, y una de ellas se llama «Consumir todo» (Consume All).
Supongamos que estamos en la industria de procesos y vamos a empezar a elaborar paté. Para empezar, vertemos muchos ingredientes en una gran mezcladora de alimentos y, por el otro extremo, ponemos la mezcla en moldes para hornearla.
En la mezcladora, vertemos los ingredientes en la máquina de forma sucesiva. Constantemente vamos a buscar otro saco de harina o un paquete de manteca de cerdo y los añadimos uno tras otro.
Usamos cantidades fijas, pero en principio deberíamos registrar el consumo de productos cada vez que vamos a buscar uno.
Si algo como la harina se guarda en un contenedor grande y añadimos un cierto número de paletadas, la cantidad es menos precisa que si añadimos sacos o paquetes enteros. También puede ser difícil determinar cuánto queda en el cubo.
La solución inteligente es esta: en la solución de almacén, recogemos un producto moviéndolo a una ubicación que corresponde a la orden de producción. Para cada orden de producción, tenemos una ubicación concreta que está físicamente cerca de la máquina de producción y que solo contiene productos para esa única orden.
Ahora, el operario puede consumir el producto para la orden de producción sin registrar sobre la marcha.
Cuando el proceso termina, hacemos que los trabajadores del almacén devuelvan el stock restante del producto. Es mucho más fácil contar o medir lo que sobra.
El personal del almacén escanea el remanente del producto y lo saca de la ubicación de la orden de producción, y la diferencia se registra como consumo de producto en la orden de producción, simplemente consumiendo todo lo que «queda» en la ubicación de producción después de que el personal del almacén haya retirado los sobrantes.
En algunos casos, queremos instalar un terminal compartido en lugar de dar terminales de mano a todos los empleados. Un terminal compartido es lo más económico, pero no debe hacer perder tiempo a los trabajadores ni molestarlos.
Si no hay tantos registros que realizar, y si introducimos algo como el método «Consumir todo», entonces sin duda podemos usar un terminal compartido y dejar que el personal del almacén realice los registros de materiales.
El mozo de almacén necesita tener su propio terminal y estar permanentemente conectado con su propio ID, porque recorre el almacén escaneando cosas todo el tiempo.
Así, el mozo de almacén coloca los productos en la ubicación de producción con su propio terminal, y el trabajador de producción solo tiene que ir al terminal compartido para iniciar y detener el tiempo del proceso. El mozo de almacén registra el consumo de productos cuando recoge los sobrantes.
De serie, Business Central no es bueno en la gestión de planta (Shop Floor). Por eso existen muchas soluciones independientes optimizadas para simplificar los registros en producción, pero que requieren integración con el sistema ERP.
Preferimos una solución que funcione dentro de Business Central. Y nos gustaría aprovechar que Business Central puede ejecutarse directamente en teléfonos móviles, etc., lo que significa que podemos usar un teléfono para realizar registros y también para escanear códigos de barras. Y nuestros registros van directamente a Business Central, por lo que no hay sincronización de datos.
El coste de comprar un dispositivo móvil para cada persona no es tan malo si lo comparamos con lo que pagaríamos de otro modo por el equipo Shop Floor. Unos buenos terminales de mano pueden costar fácilmente el doble, y nos ahorramos tener que instalar puntos de acceso.
También podemos usar el teléfono móvil para ganar independencia respecto a nuestro entorno de producción. Por ejemplo, el técnico de servicio que recorre la ciudad puede usarlo para recoger productos desde su furgoneta de servicio, o para registrar la reposición de su propia furgoneta desde el stock. Todo se contabilizará al mismo tiempo que los registros, de modo que todos puedan ver en el sistema ERP exactamente qué hay en cada furgoneta.
Cuando el técnico de servicio está en casa del cliente, puede registrar su tiempo y el consumo de productos en su móvil, y puede crear pedidos de venta y de servicio, y todo esto ocurre directamente en el ERP.
Si el cliente le compra piezas adicionales, las introduce en un pedido de venta y puede ver si el producto está en stock. Es una forma estupenda de mejorar el servicio al cliente, y tiene mucho más alcance que el simple registro de tiempo en producción.
El control de calidad no es un área de funcionalidad especialmente bien soportada en un sistema ERP como Business Central.
Con el control de calidad, el desafío es encontrar una solución lo bastante flexible que no limite demasiado a los usuarios. La flexibilidad es el criterio para juzgar las soluciones de control de calidad.
El control de calidad consiste básicamente en tener puntos de control en nuestra cadena de suministro en los que debe realizarse una evaluación, una medición o una aprobación antes de que un producto pueda avanzar en el proceso o antes de que un determinado proceso pueda continuar.
Por tanto, puede tratarse de diferentes tipos de medición o aprobación en las que deben cumplirse requisitos predefinidos.
1. Puede tratarse, por ejemplo, del peso, como se describe en la sección sobre control de calidad
2. Puede ser una inspección visual del producto
3. También puede ser una prueba en la que un trabajador realiza comprobaciones funcionales de las propiedades del producto
4. No tiene por qué tratarse de productos, sino que también puede significar algo como la aprobación de una versión de una lista de materiales antes de que entre en servicio
El control de calidad no solo es relevante para la industria farmacéutica y la electrónica. Es relevante para todos los sectores, y no solo en producción, sino en toda la cadena de suministro. Si compramos hierro, hoy en día debe llevar un certificado de calidad que indique las propiedades de esa pieza concreta de hierro, cómo se ha medido y pesado, etc.
Las empresas también comprueban con diligencia los productos que llegan de los proveedores en cuanto a plazo de envío, aspecto a la llegada, posibles daños en el embalaje y propiedades que deben medirse y evaluarse antes de almacenar el producto en el inventario.
El problema que suele encontrarse con el control de calidad en el ERP es qué tipo de bloqueo debe imponer a un producto.
Si un producto no supera una prueba, puede ser necesario rechazarlo, por lo que el sistema ERP debería quizá bloquear el consumo posterior del producto hasta que supere la prueba.
Por desgracia, muchas empresas optan por hacer este tipo de bloqueo moviendo el producto a otra ubicación. Sin embargo, este no es un buen método. Dificulta la planificación, porque ahora el sistema simplemente volverá a pedir el producto para la ubicación principal y acabaremos con demasiadas existencias.
Necesitamos una solución de control de calidad que pueda bloquear un producto pero que nos permita especificar de qué queda bloqueado.
Con eso, sin duda podemos contabilizar un producto para su consumo; por ejemplo, también podemos decidir que el producto esté sujeto a control de entrada, de modo que se enviará una muestra al departamento de calidad, pero que se pueda empezar a consumir el producto para nuestra orden de producción; lo único que no debemos hacer es vender el producto antes de que una inspección superada lo libere.
En muchos casos, el trabajo debe continuar aunque exista el riesgo de que se rechace el producto, y necesitamos este tipo de flexibilidad en un sistema de control de calidad. Los controles no deben paralizar la producción innecesariamente.
Por supuesto, este modelo es más relevante cuando es poco frecuente que se rechacen productos y cuando es factible detener los productos terminados afectados por una prueba de calidad fallida. Si el control de calidad es en gran medida una formalidad, o una cuestión de documentación, la flexibilidad es muy importante.
Por supuesto, también debe ser posible aplicar restricciones «estrictas», de modo que el producto quede en cuarentena y no pueda recogerse en absoluto hasta que haya superado el control de calidad.
Si existe un riesgo importante de que las materias primas no superen la prueba, o si detener los productos terminados resulta caro, o si las materias primas defectuosas contaminarían las instalaciones de producción, entonces las restricciones «estrictas» son relevantes.


